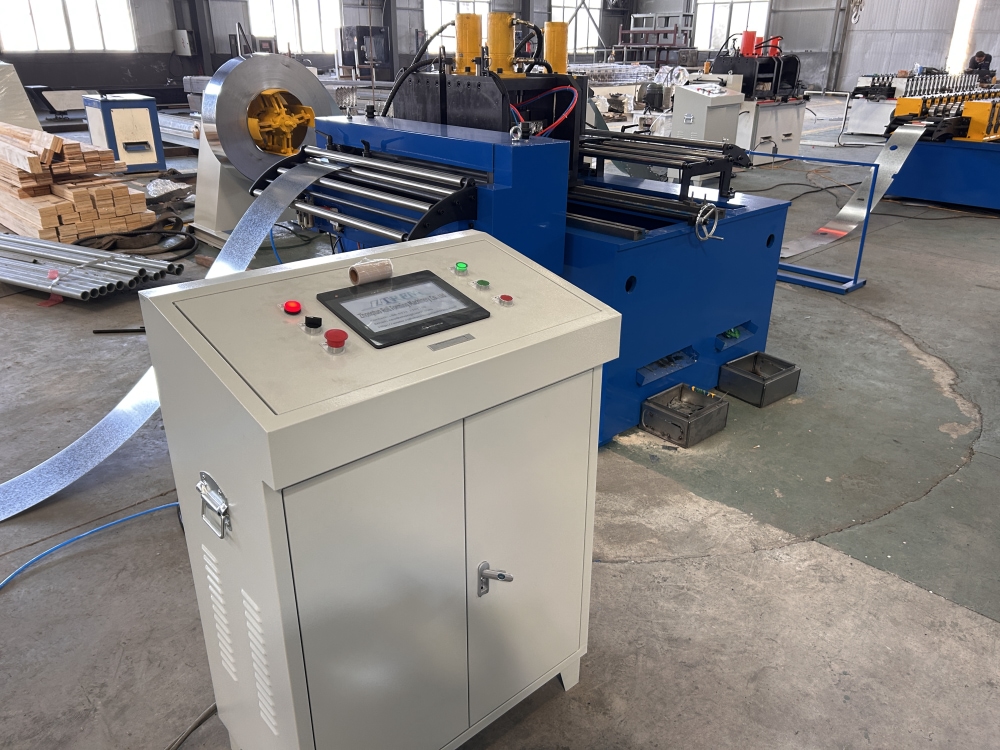
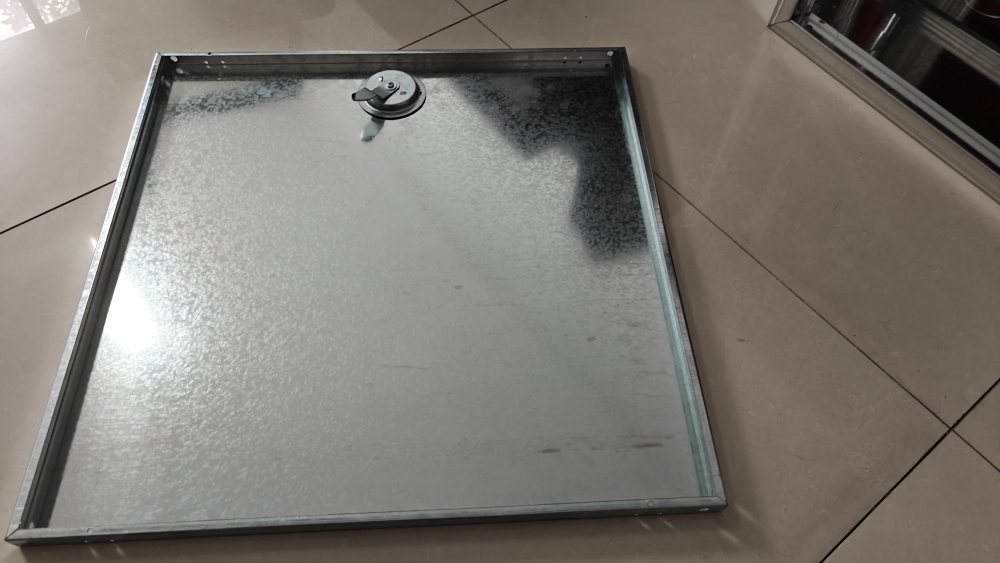
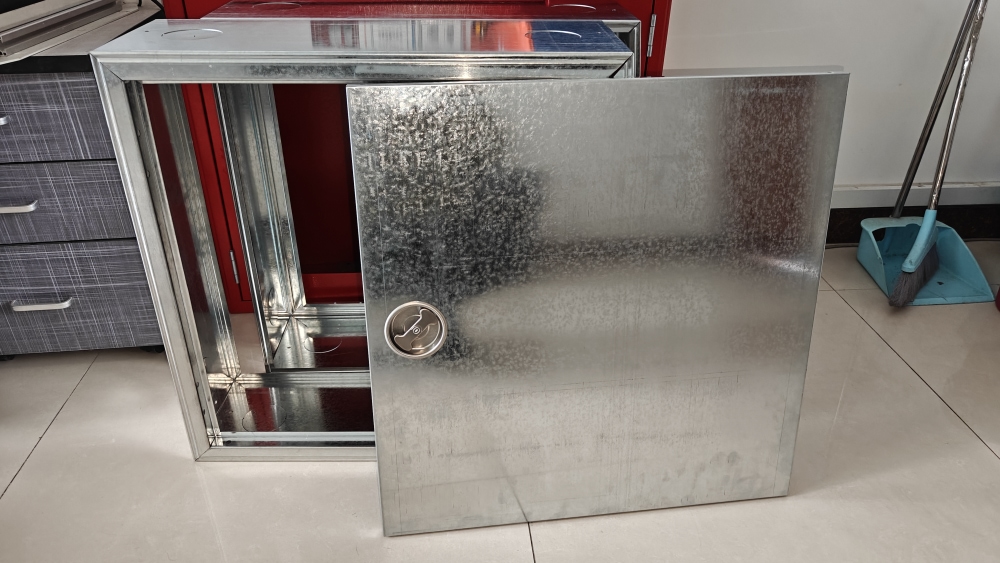
Оборудование по производству дверей пожарного шкафа
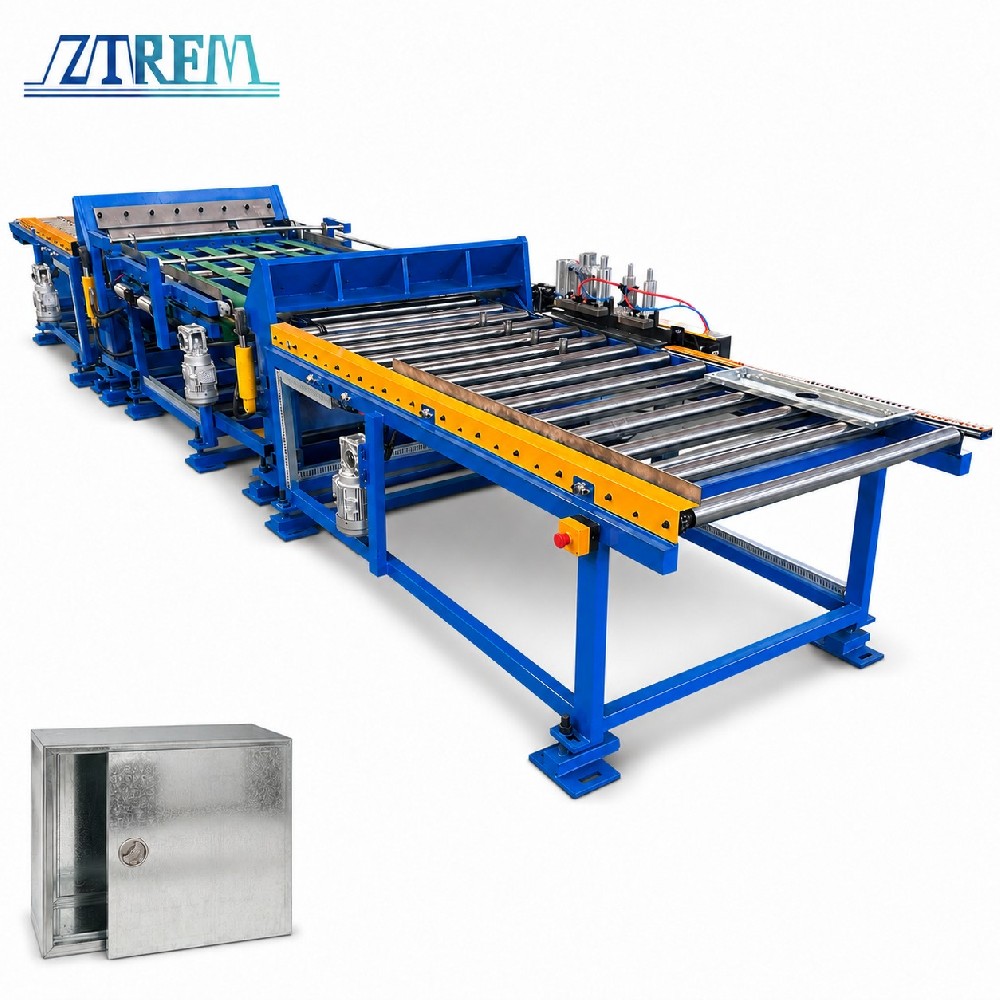
Оборудование по производству дверей пожарного шкафа
Характеристики
Вид---------------------------Профилирование Сфера использования-----------------Промышленное использование
ЧПУ--------------------------Нет Гарантийный срок (мес.)-----------------24
Состояние-----------------Новый
Описание
Данная линия контролируется автоматически через сенсорный экран. Оборудование не производит много шума даже при высокоскоростном режиме гибки. В зависимости от запроса клиента, мы можем подобрать линии для производства дверей пожарного дверя по индивидуальному заказу. Для примера обозначим характеристики линии для производства дверей пожарного дверя (в описании) .
Ширина заготовки : мм ( или по вашему запросу ) Толщина листа: мм ( или как у вас есть )
Производственный процесс :
Ручной разматыватель --- устройство для выравнивания --- устройство для сервоподачи --- Система штамповки и прессования ---устройство для формирования основных рулонов --- устройство для резки и гибки ---Стол для приема продукции
Чертёж в качестве справки :
Технические характеристики линии по производству дверей пожарного дверя :
Модель линии | Дверь пожарного шкафа |
Габариты линии | 12 м |
Количество клетей | 16 шт |
Вес | 8 т |
Материал роликов | Gcr12 |
Диаметр валов | 50 мм |
Материал валов | сталь марки 45№ с хромированием |
Толщина хромированного покрытия валов | 0.05 мм |
Трансмиссия | Коробка передач |
Установленная мощность | 7,5 кВт |
Материал ножей | Cr12 |
Производительность | 5шт /мин |
Толщина металла | 0,8-1,0 мм |
Электропитание | 220/380 В, (по требованию) |
Изображение станки для вашей справки :
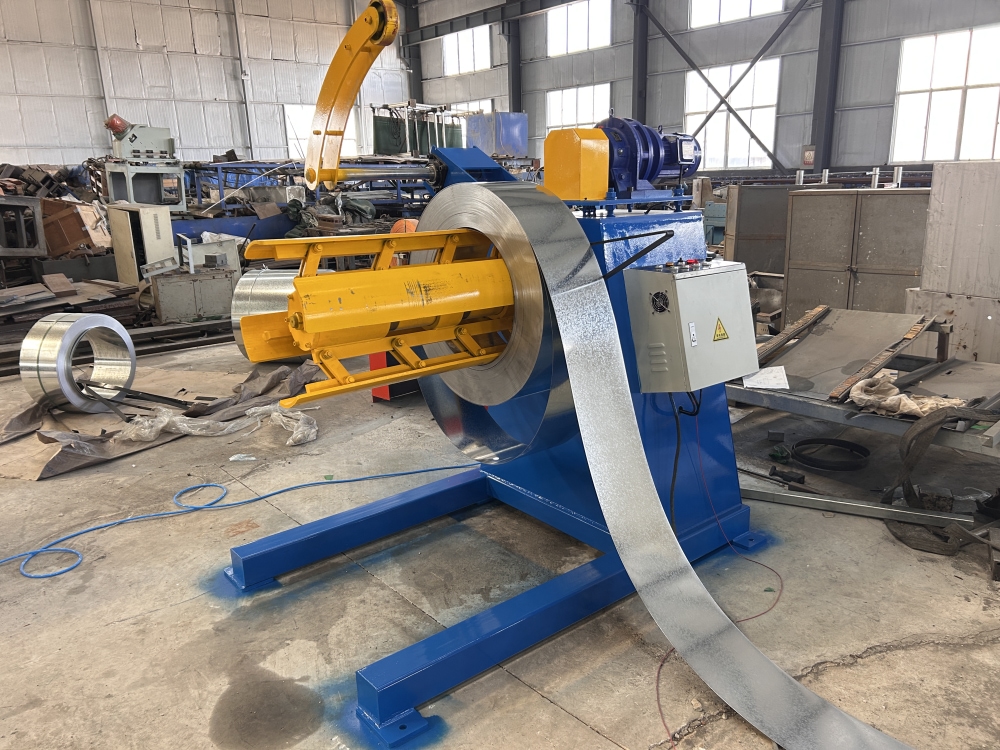
1) гидравлический разматыватель грузоподъёмность 3 тонн
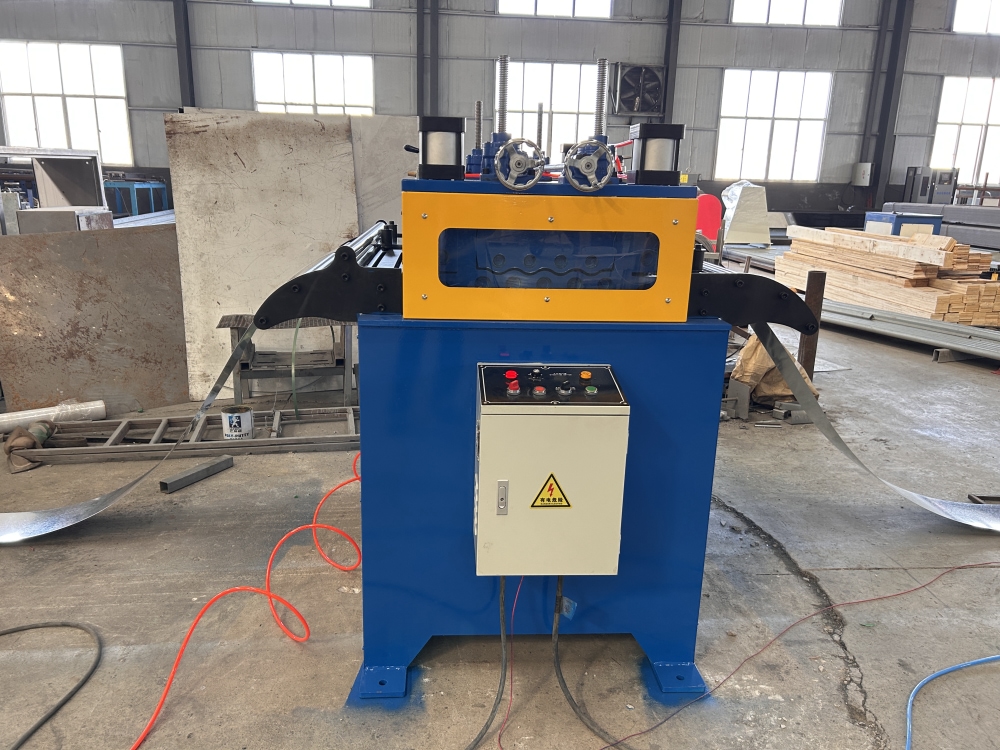
2) Устройство выпрямления
мощность : 2,2кВт
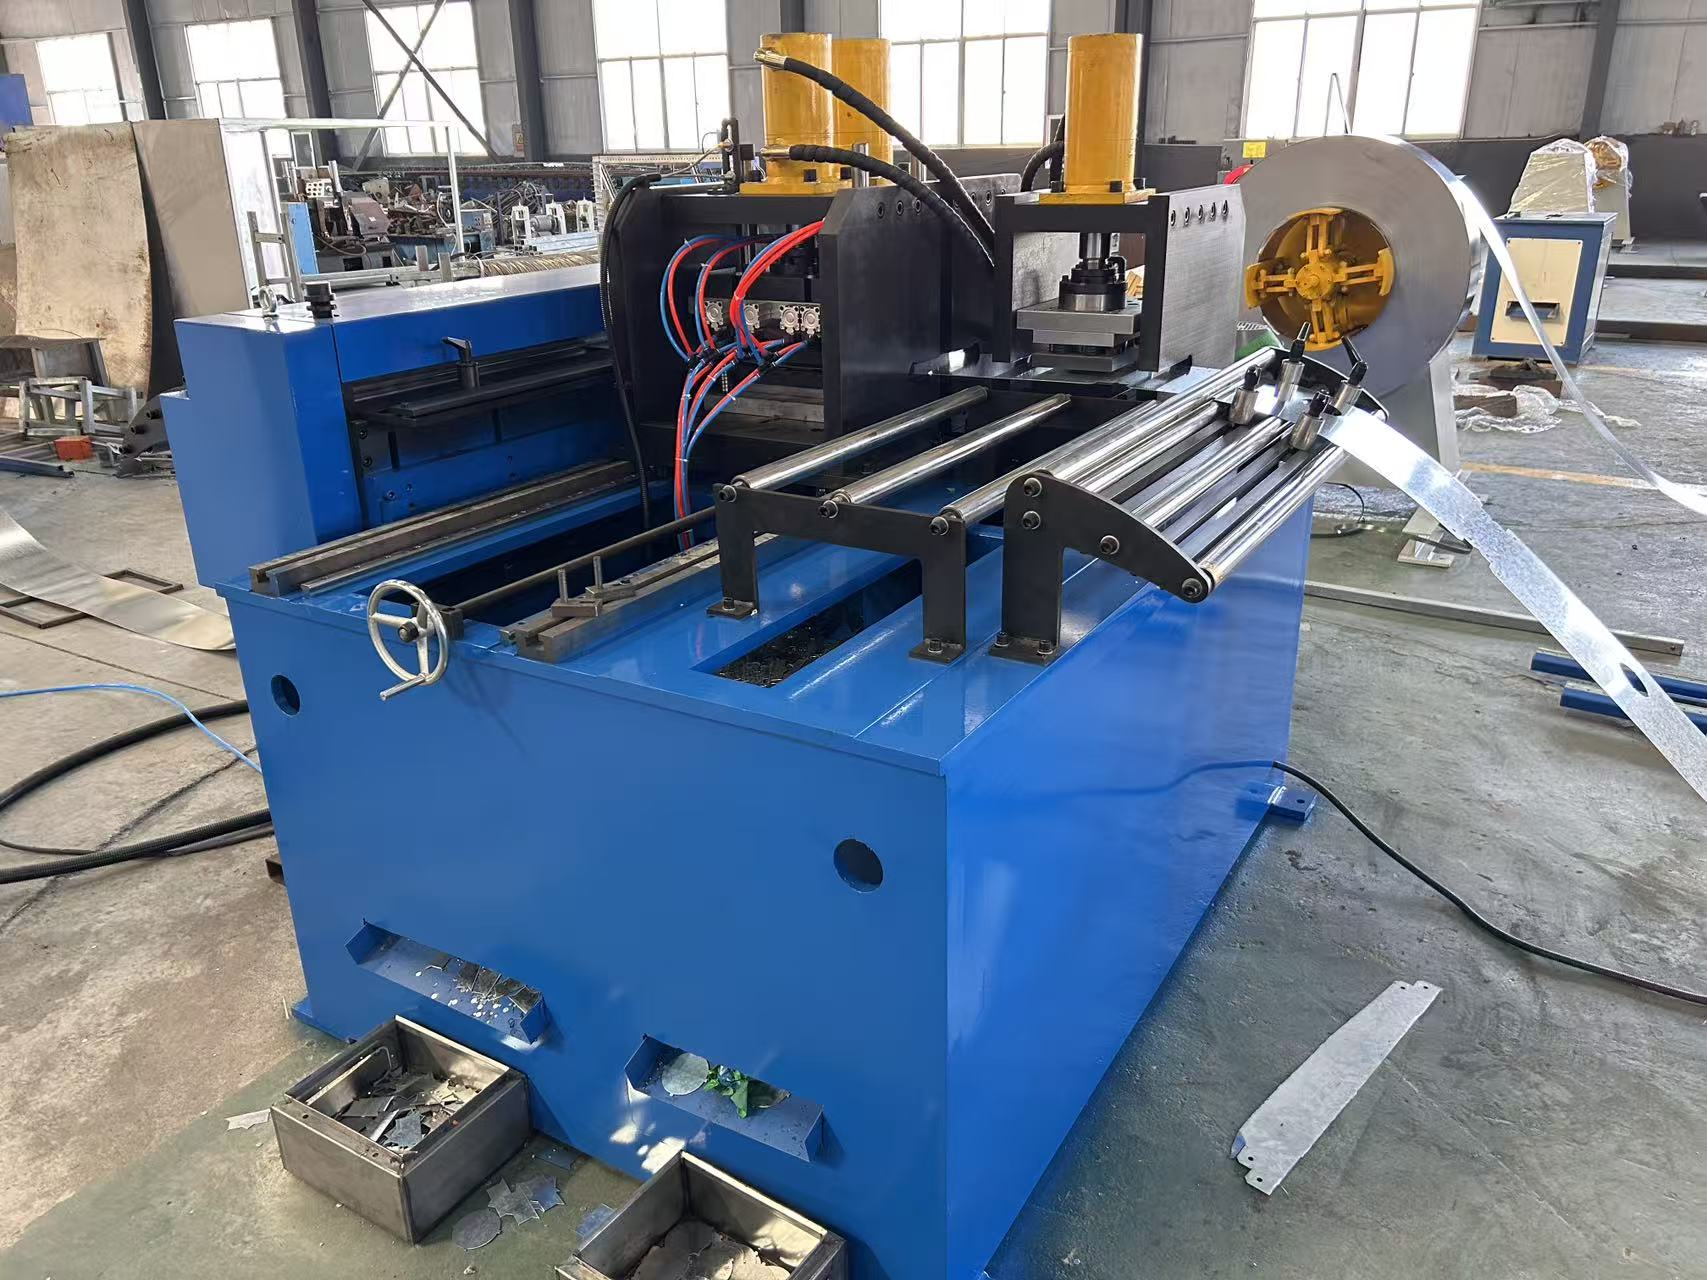
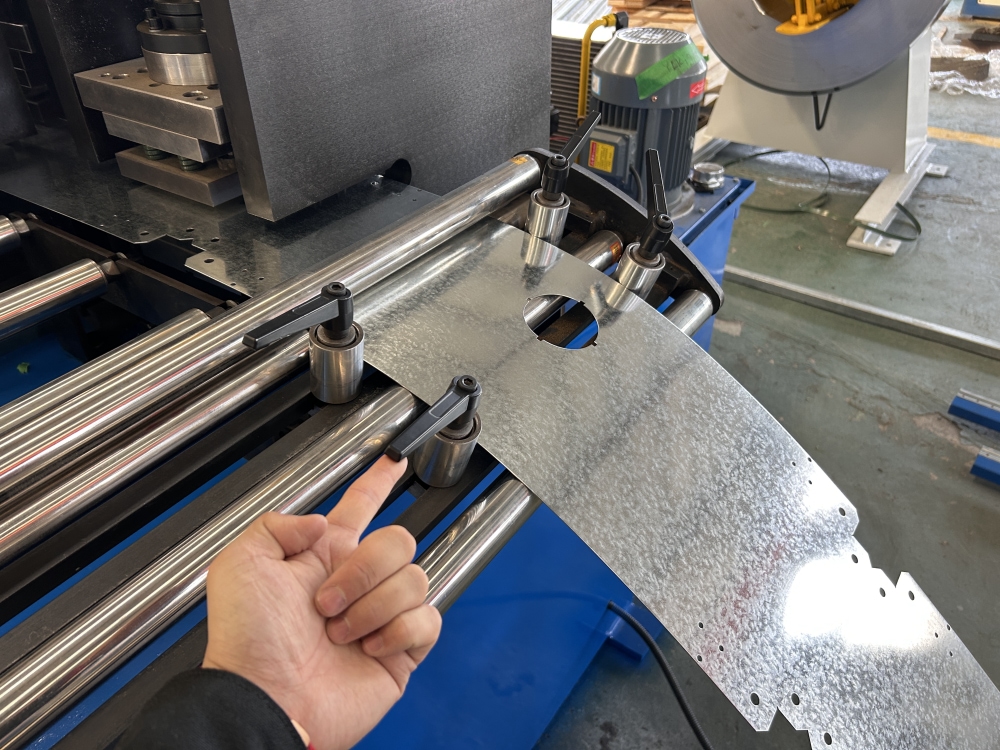
3) Устройство серво-подачи и пробивания отверстий
Сырья выпрямления : Оцинкованный железный лист, оцинкованный алюминиевый лист, холоднокатаный железный лист, обычный мягкокатаный лист
Высоту подачи машины необходимо регулировать вручную.В комплект поставки машины не входит подставка, поскольку она регулируется вручную.
Управление машиной осуществляется за счет вращения ремня с серводвигателем, который обеспечивает его движение и замедление.
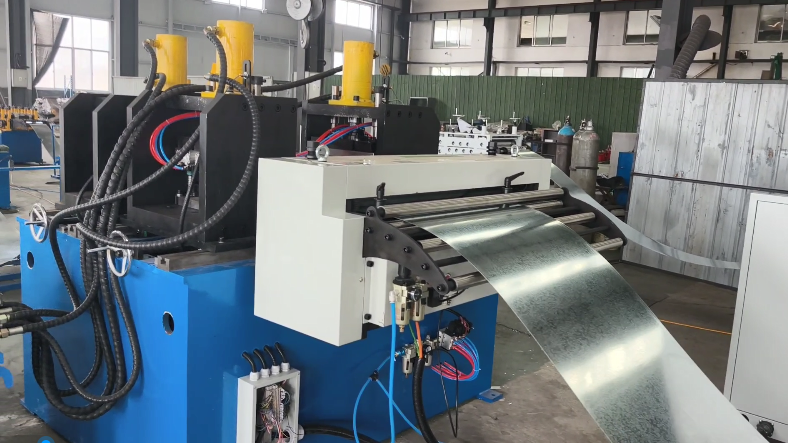
В системе штамповки используется гидравлическая система штамповки с четырьмя колоннами, приводимая в действие гидравлическим цилиндром.
Эта машина состоит из основания, устройства гидравлического давления и гидравлической системы.
мощность 5,5кВт
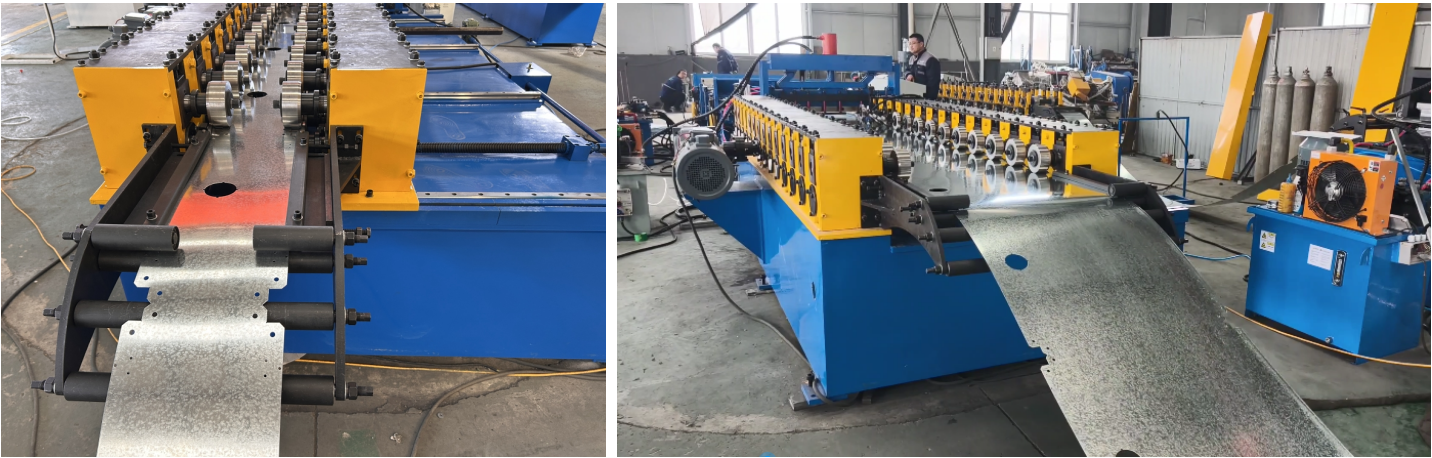
4) Прокатный стан авто-регулировка ширину
количество клетей 16 шт
установленная мощность 7,5 кВт
5) Гильотина гидравлическая
мощность 3кВт , материал ножей Cr12
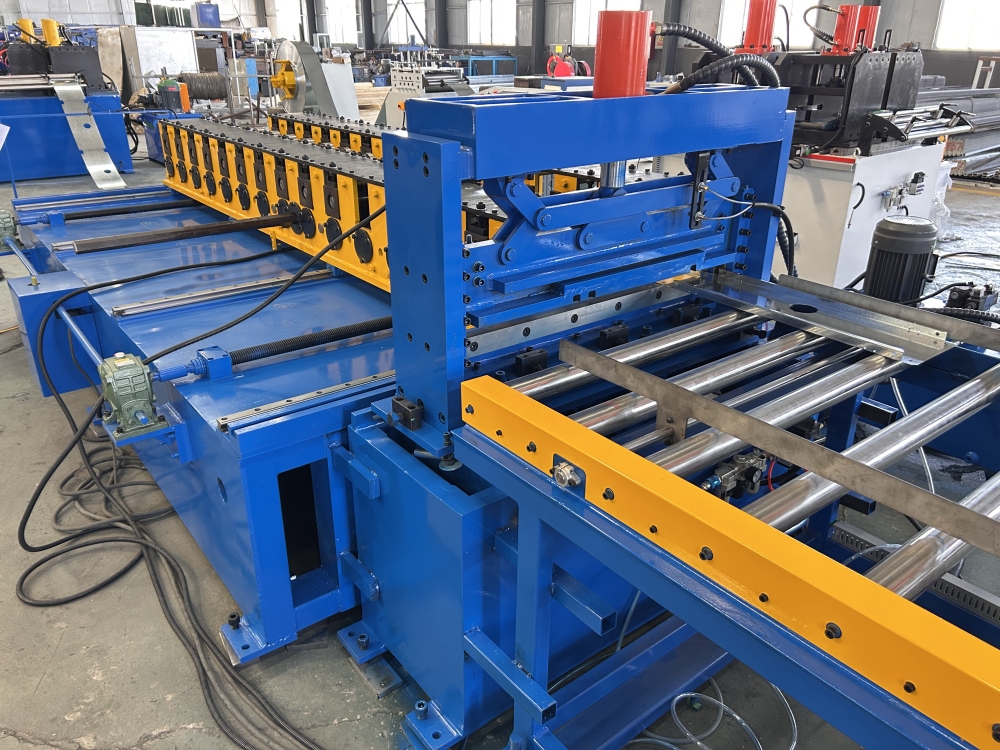
6) Изгиб
Это устройство состоит из двух секций гибки. После того, как дверная панель срезана, она транспортируется конвейером к первому блоку гибки, где ее сгибают с обоих концов. После завершения первого изгиба она транспортируется к следующему блоку гибки. Выполняется второй изгиб, на этот раз с загнутыми двумя другими концами.
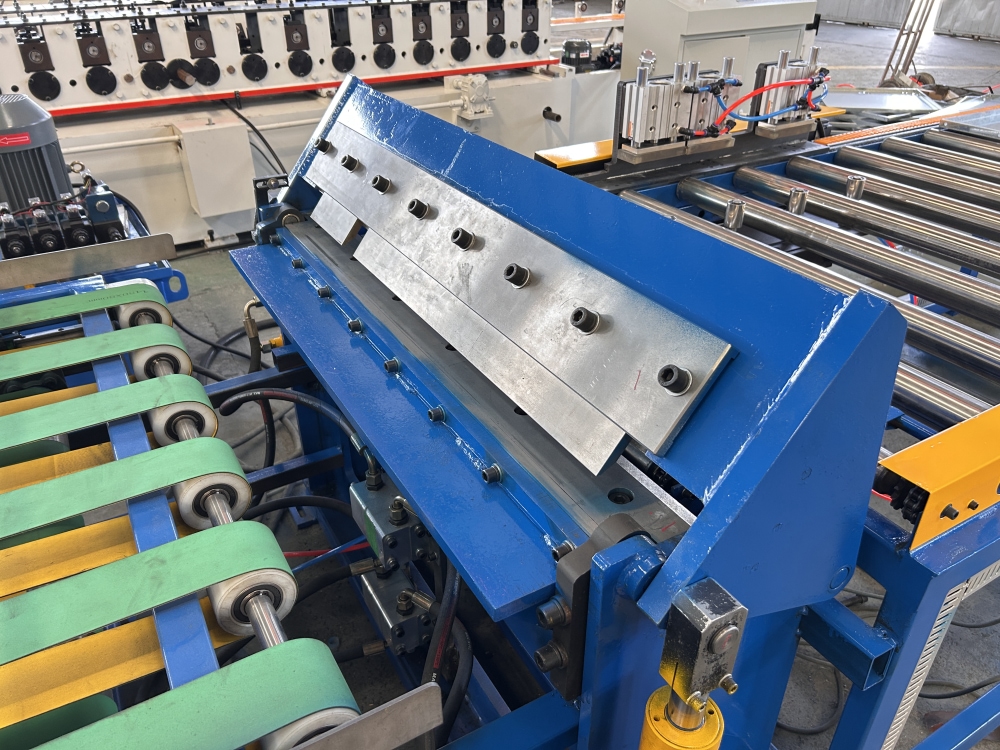
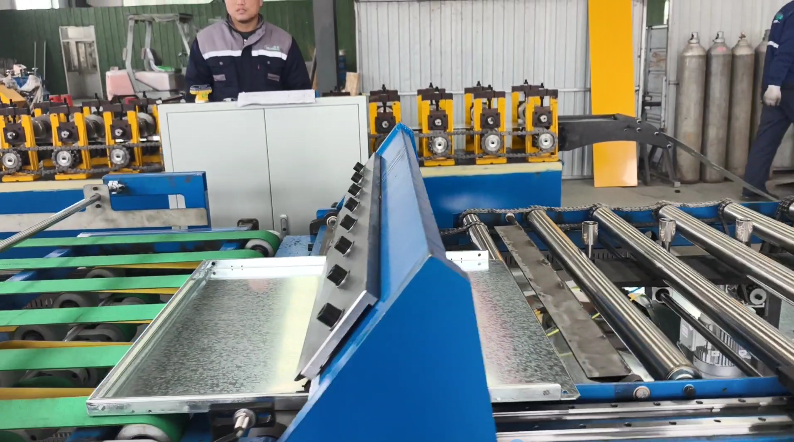
7) Электрический приёмный стол
Двигатель приводит в движение станок, который транспортирует сформованные дверные панели на платформу для гибки. На роликах установлены резиновые защитные манжеты для предотвращения повреждения цинкового покрытия во время транспортировки.
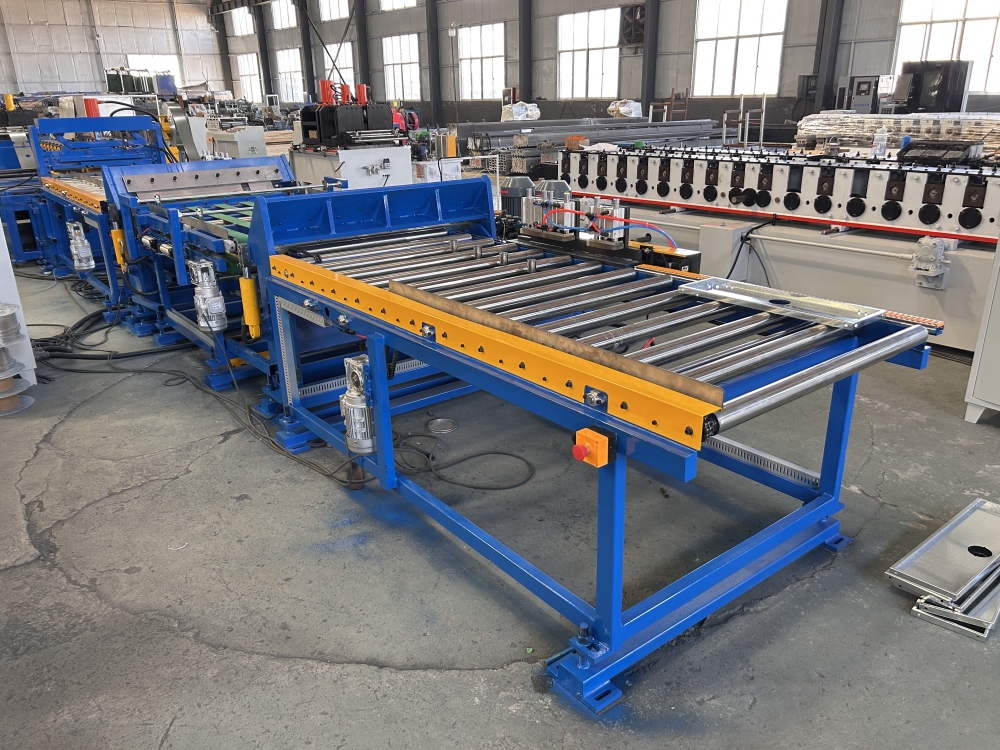
8) Шкаф управления
Управляемые параметры:
- скорость проката;
- количество-длина изделий;
- регулировка пауз технологического цикла;
- производственное задание;
Интерфейс Русский / Английский / Китайский
Индикация Основные технологические параметры, оповещение об аварийных ситуациях и ошибках.
Предупреждение об окончании текущего задания.
Движение металла в линии должно остановиться, а на экране появится напоминания "Обрежьте рулон, если более не планируете работать с этим металлом"
Фирма и модель компонентов
- контроллер - Delta
- частотные преобразователи - Omron
- энкодер - Omron
- экран управления - Delta